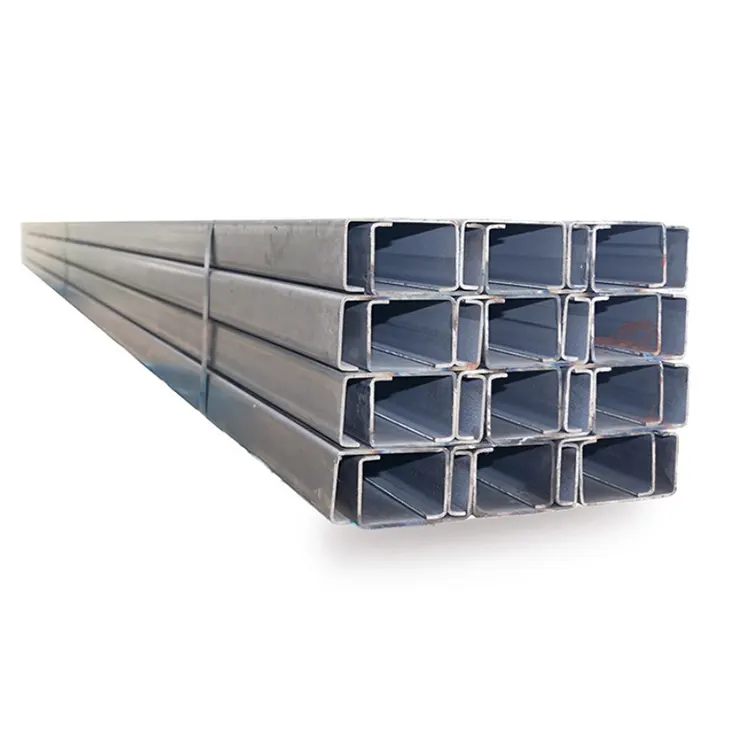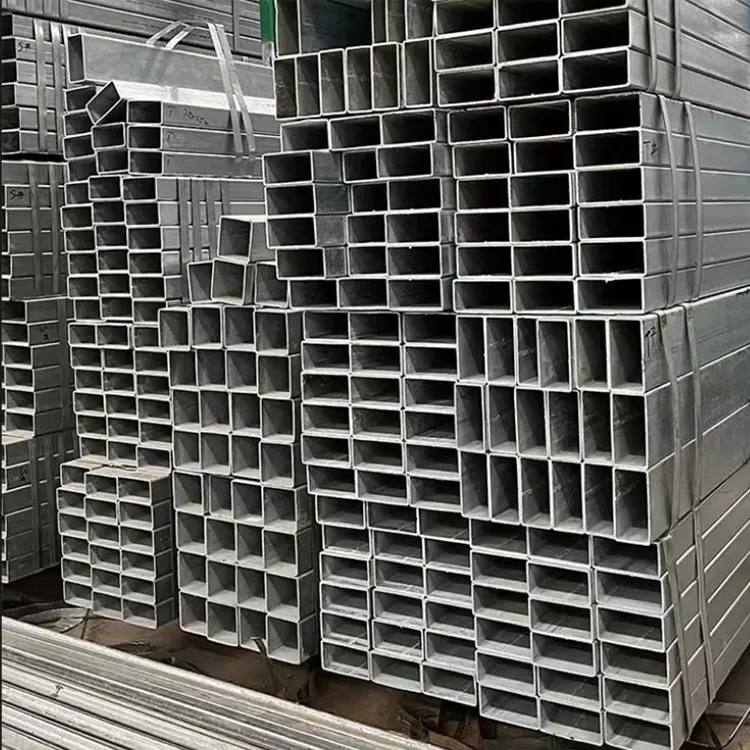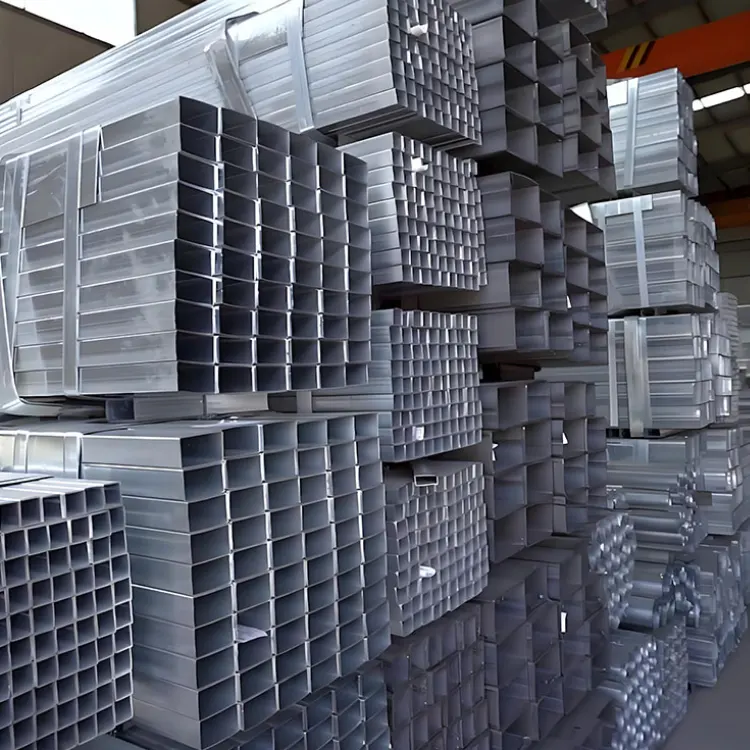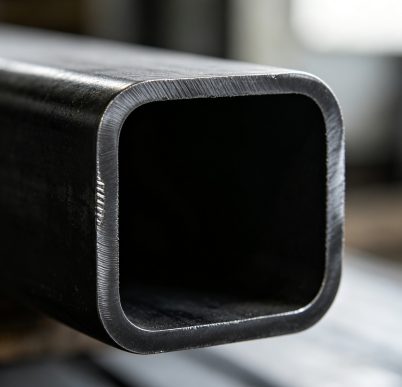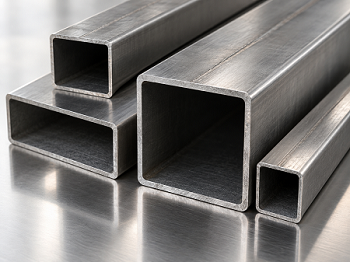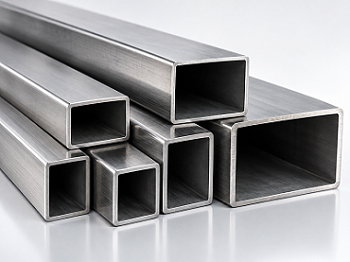
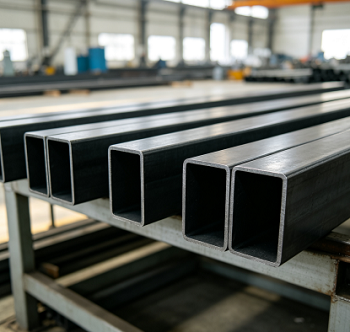
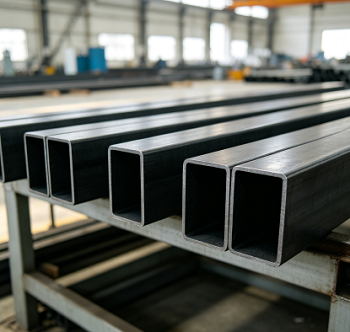
Ciągnienie na zimno to najwolniejsza metoda produkcji rur kwadratowych, ale często jest to jedyny sposób, aby mieć pewność, że mechanicy nie będą musieli wycinać nowego materiału. Proces ciągnienia na zimno rur kwadratowych i prostokątnych rozpoczyna się od półfabrykatu rury okrągłej — albo walcowanej na gorąco bez szwu, albo spawanej o wysokiej częstotliwości (HFW). Wybór materiału jest najważniejszym priorytetem, ponieważ liczba ciągnięć zależy od ciągliwości stali, a konkretnie od tego, jak bardzo można ją rozciągnąć przed pęknięciem.
Półfabrykat rury jest najpierw wyżarzany. Ciągnienie na zimno powoduje utwardzanie przez zgniot; rozpoczęcie od miękkiego, pozbawionego naprężeń półfabrykatu zapewnia możliwość narysowania przekroju poprzecznego w wielu przejściach bez pękania narożników.
Zgorzelinę walcowniczą usuwa się poprzez trawienie kwasem, a następnie nałożenie warstwy smaru na bazie fosforanu i mydła. Bez tych warstw tarcie pomiędzy stalą a matrycą spowodowałoby rozerwanie powierzchni i przyspieszenie zużycia matrycy.
Koniec ciągnionych na zimno rur kwadratowych i prostokątnych jest zaprasowywany (o zmniejszonej średnicy), aby pasował do matrycy. Następnie jest on przeciągany przez kwadratową lub prostokątną matrycę zawierającą wewnętrzny trzpień – kluczowy element, który zapobiega zapadaniu się ścianek rury i przesunięciu wewnętrznego otworu.
Każde przejście zazwyczaj zmniejsza pole przekroju poprzecznego o 10% do 20%; przekroczenie tego limitu grozi pękaniem rogów. Aby przywrócić plastyczność, wymagane jest wyżarzanie pośrednie, co wyjaśnia, dlaczego profile o wąskich tolerancjach często wymagają od dwóch do czterech przejść ciągnienia i cyklu produkcyjnego trwającego kilka tygodni.
Gotowa rura poddawana jest wielowalcowemu prostowaniu, cięciu na wymiar i gratowaniu końcówek. Jeśli ciągnienie jest ostatnim etapem formowania, następuje wyżarzanie odprężające. Na koniec każda rura jest mierzona, oliwiona i wiązana.
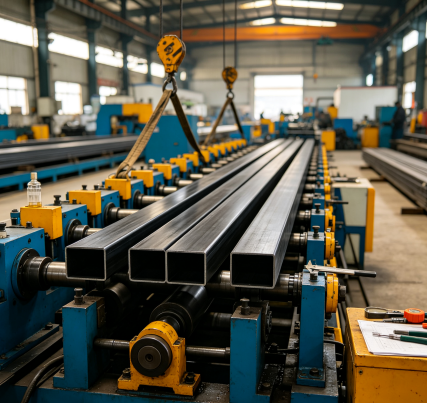
Jeśli ma zostać po prostu wycięty i zespawany z ramą, zwykle wystarcza standardowa precyzja – lepiej wydać pieniądze na grubość ścianki. Jeśli jednak rura wymaga obróbki, służy jako powierzchnia prowadząca lub musi pasować do obrobionej płaskiej powierzchni, należy określić tolerancje o wysokiej precyzji.
„Twarde ciągnienie” zapewnia najwyższą wytrzymałość i najniższy koszt, ponieważ eliminuje końcowy etap wyżarzania. Wyżarzanie przywraca plastyczność, dzięki czemu materiał nadaje się do gięcia, spłaszczania lub rozległej obróbki skrawaniem. Normalizacja pozwala uzyskać jednolitą mikrostrukturę, idealną dla części, które najpierw są spawane, a później poddawane obciążeniom.
Wielu kupujących domyślnie wybiera stal klasy 20 # i po prostu zwiększa grubość ścianki. Przełączenie z 20# na 45# zwiększa granicę plastyczności z 245 MPa do 335 MPa; często pozwala to na zmniejszenie grubości ścianki, przy czym oszczędność masy kompensuje różnicę w kosztach materiałów.
Promień rur kwadratowych i prostokątnych ciągnionych na zimno zwiększa się wraz z grubością ścianki – dla grubości ścianek (S) ≤ 6 mm promień naroża można utrzymać w granicach 2,0S, natomiast dla 6–10 mm wynosi on 2,5S. Jeżeli wymagany jest mały promień narożnika, grubość ścianki musi mieścić się w mniejszym zakresie; jeżeli promień podany na rysunku nie jest technicznie wykonalny, poinformujemy Cię o tym bezpośrednio.
Wymiar decydujący o powodzeniu montażu – niezależnie od tego, czy jest to otwór wewnętrzny, długość boku czy przekątna – powinien być tym, który kontrolujemy najściślej; prosimy o zaznaczenie tego na rysunku podczas wysyłania go do nas.
Belki poprzeczne suwnic, mocowania prowadnic liniowych, podstawy robotów i ramy stołów warsztatowych zazwyczaj wykorzystują rozmiary od 50 × 50 do 120 × 120 mm, a materiały to zwykle 20 # lub Q345. Tolerancje prostoliniowości i długości boku bezpośrednio decydują o tym, czy szyny prowadzące po montażu pozostaną równoległe; w związku z tym zamówienia te zwykle wymagają bardzo precyzyjnych specyfikacji.
W rozpórkach drążków kierowniczych, wspornikach bloków zaworów i ramach jednostek napędowych wykorzystuje się rury o rozmiarach od 40×40 do 100×100 mm. W tym przypadku zarówno otwór wewnętrzny, jak i grubość ścianki są wymiarami funkcjonalnymi, dlatego stosujemy ciągnienie trzpienia, a nie zagłębianie w środku (zmniejszenie średnicy bez trzpienia).
Komponenty, takie jak wały rolek, listwy, ramiona napinające i uchwyty rakli, zwykle mają wymiary od 30 × 30 do 80 × 80 mm i często wykorzystują stal 45 #, ponieważ czopy wałów muszą być obrobione maszynowo, aby wytrzymać ciągłą pracę. Części te są zazwyczaj zamawiane w stanie wyżarzonym; Klient wykonuje obróbkę skrawaniem, a następnie je utwardza.
Ramy siedzeń, bagażniki dachowe, elementy ramy pomocniczej i haki holownicze (rozmiary od 25×25 do 60×60 mm; materiały Q235 lub Q345). Kluczowymi czynnikami są tutaj spawalność i utrzymanie jednolitej grubości ścianki w miejscach spawanych wsporników.
Meble metalowe, sprzęt medyczny i fitness: ramy łóżek szpitalnych, siedziska regulowane, ramy sprzętu fitness i uchwyty teleskopowe (wymiary 20×20 do 50×50 mm; grubość ścianki 1,0 do 2,0 mm). Równomierność grubości ścianek ma tutaj kluczowe znaczenie, ponieważ te części są zwykle malowane proszkowo; każdy stopień grubości ścianki będzie widoczny przez powłokę.
Słupki balustrad, profile poręczy, ramy ścian osłonowych i ramy kabin wind — przy użyciu ciągnionych na zimno rur kwadratowych i prostokątnych, gdzie promień narożnika stanowi integralną część projektu.
Większość kupujących porównuje te trzy opcje. Właściwy wybór zależy od tego, która konkretna właściwość materiału jest najważniejsza dla wydajności zespołu.
| Nieruchomość | Ciągnione na zimno (GB/T 3094-2012) | Formowane na zimno / walcowane | Sekcja pusta wykończona na gorąco |
| Tolerancja boczna | +/-0,20 do +/-0,30 mm przy wysokiej jakości | Około +/-1% boku | Około +/-1% boku |
| Tolerancja ściany | +/-10% S lub więcej w przypadku wysokiej jakości | +/-10% S typowo | +/-10% S typowo |
| Promień narożnika | Ustawiony za pomocą matrycy, 2,0 S przy cienkiej ścianie | 2t do 3t z rolek formujących | Większy, mniej kontrolowany |
| Powierzchnia | Czernione, piklowane, gładkie | Wykończenie walcownicze, lekkie ślady walcowania | Łuskowaty, bardziej szorstki |
| Wytrzymałość | Wychowany przez pracę na zimno przez ścianę | Podwyższona jedynie na rogach | Jak walcowane |
| Sekcja niestandardowa | Potrzebuje dedykowanej matrycy | Wymaga zmiany przepustki | Potrzebuje nowego zestawu rolek |
| Ekonomiczny zakres rozmiarów | Ściany małe i średnie, cienkie i średnie | Średnie i duże, długie biegi | Duży, konstrukcyjny |
| Koszt jednostkowy | Najwyższy | Najniższy | Środek |
Nasz zakład znajduje się w Daqiuzhuang w Tianjin, gdzie wykrawanie rur, trawienie, ciągnienie, obróbka cieplna i cynkowanie są dostępne w promieniu kilku kilometrów. Możemy przestawić produkcję na nowe specyfikacje w ciągu kilku dni, a nie tygodni. Realizujemy nawet małe zamówienia — nie ma minimalnej ilości zamówienia (MOQ), a zamówienia próbne podlegają temu samemu procesowi produkcyjnemu, co produkcja masowa. Dokumentacja jest dołączona do przesyłki; każda partia zawiera certyfikat materiałowy (wyszczególniający liczbę cieplną, skład chemiczny i właściwości mechaniczne), a także naszą własną dokumentację kontroli wymiarów i powierzchni. Jeśli projekt wymaga kontroli strony trzeciej, wystarczy poinformować nas o standardach i agencji kontrolnej podczas potwierdzania zamówienia, a my zorganizujemy kontrolę zgodnie z wymaganym planem pobierania próbek.
Odp.: Do zastosowań zewnętrznych oferujemy cynkowanie ogniowe, cynkowanie standardowe lub malowanie proszkowe. Podaj nam środowisko pracy — np. podziemne, morskie, obszary mające kontakt z nawozami lub obszary zmywane — a my wybierzemy odpowiednią powłokę.
Odp.: Zgodnie z GB/T 3094-2012 ciągnione na zimno gatunki 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) i Q345 (B, C, D, E). Warunki dostawy obejmują ciągnienie na twardo, wyżarzanie lub normalizację.
Odp.: Standardowa precyzja jest zwykle wystarczająca w przypadku części, które są po prostu przycinane na odpowiednią długość i zespawane z ramą. Określ wysoką precyzję, jeśli części wymagają obróbki, służą jako powierzchnie prowadzące lub są przykręcone do obrobionych płaskich powierzchni. Różnica jest znacząca: dla boku o długości 50 mm wynosi ona ±0,40 mm vs. ±0,30 mm; dla 100 mm jest to ±1% vs. ±0,8%. W zapytaniu prosimy o podanie oceny, a my potwierdzimy ją w zamówieniu.
Odp.: Niestandardowe rury kwadratowe wymagają specjalistycznych matryc, a koszt tych matryc musi zostać pokryty z zamówienia; dlatego też zamiast podawać stałą minimalną wielkość zamówienia (MOQ), wymagamy rozsądnej wielkości zamówienia.
Odp.: Rury kwadratowe i prostokątne ciągnione na zimno są dostarczane w stanie wytrawionym, fosforanowanym i lekko naoliwionym, co idealnie nadaje się do obróbki skrawaniem i malowania.
Odp.: Parametry te są określane przez matrycę i trzpień, a nie przez operatora maszyny. Trzpień stabilizuje otwór wewnętrzny – co jest kluczowe dla uzyskania jednolitej grubości ścianki – podczas gdy profil narożny matrycy określa promień. Pomiary są wykonywane przy każdym przejściu, a gotowe produkty są weryfikowane pod kątem zgodności z normami GB/T 3094-2012 dotyczącymi długości boku, grubości ścianki, wklęsłości/wypukłości boku, promienia narożnika i prostoliniowości; zapisy prowadzone są według numeru rui.
Adres
S213 Dystrykt Jinghai, miasto Tianjin, Chiny
Tel