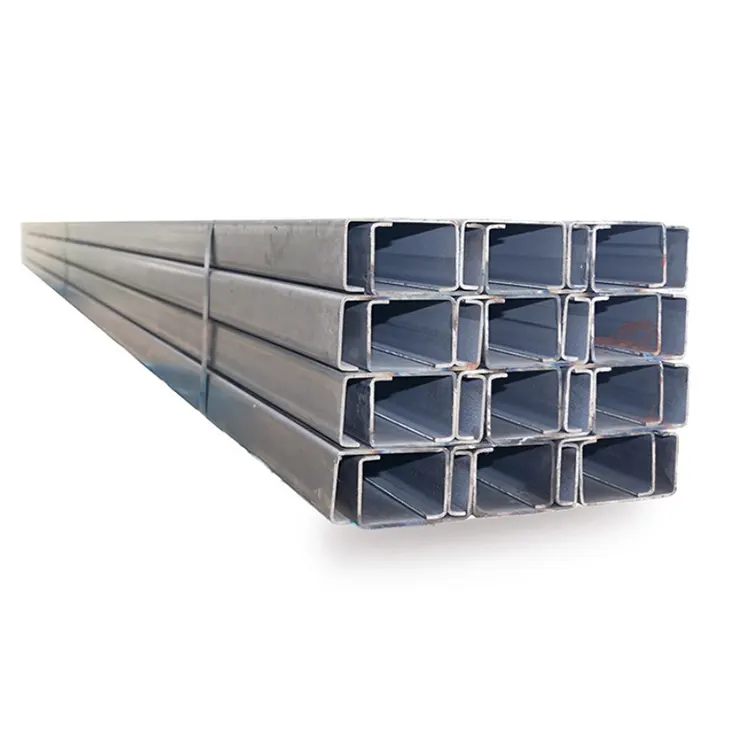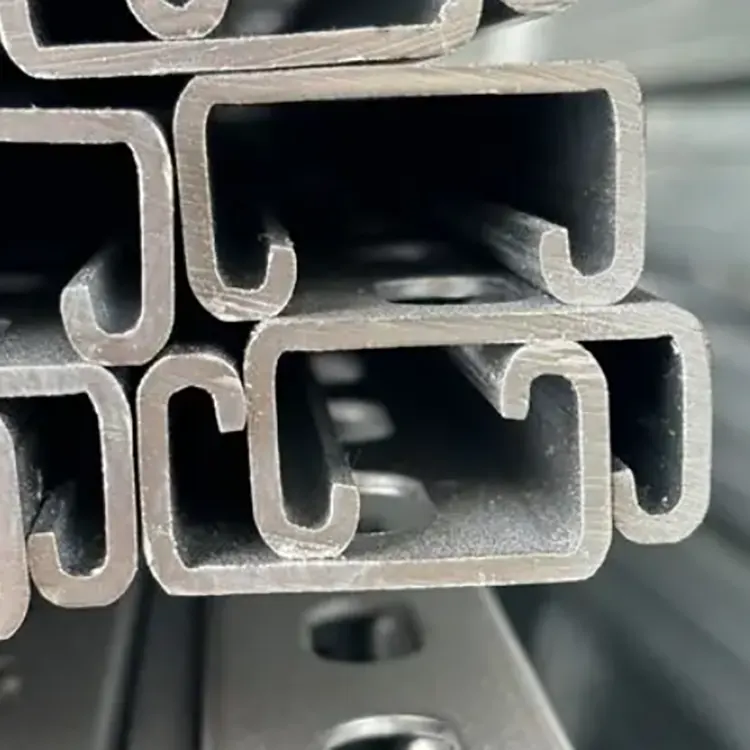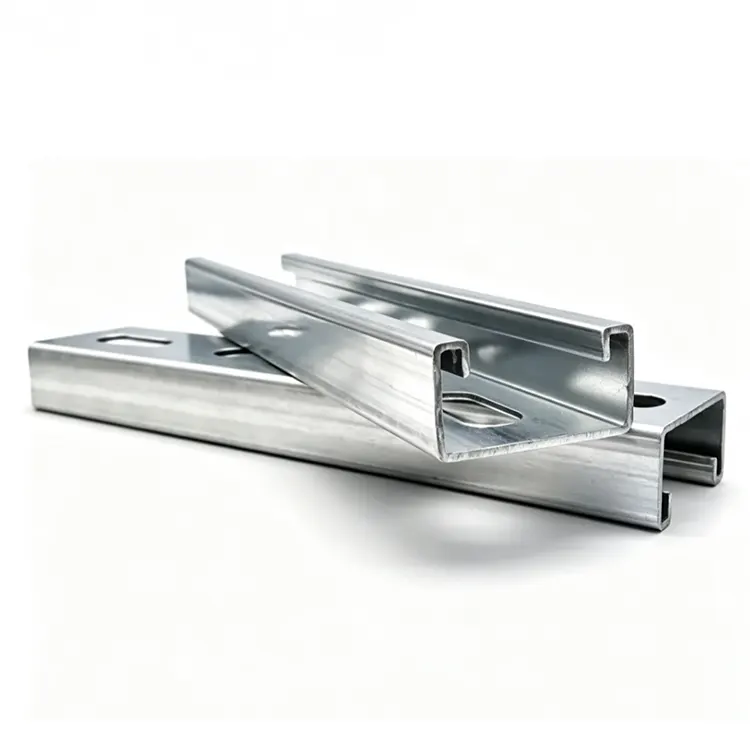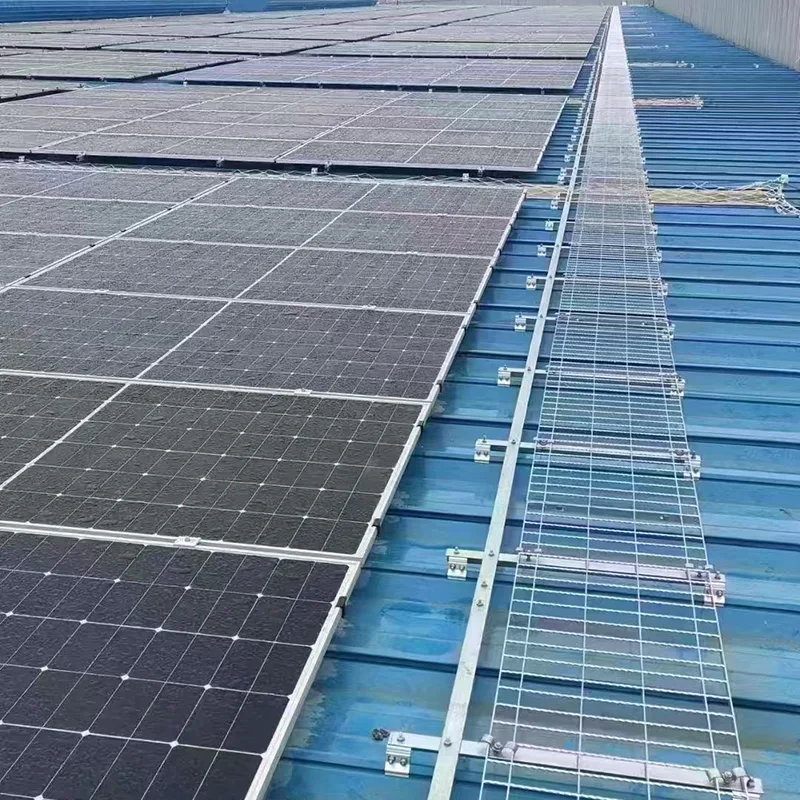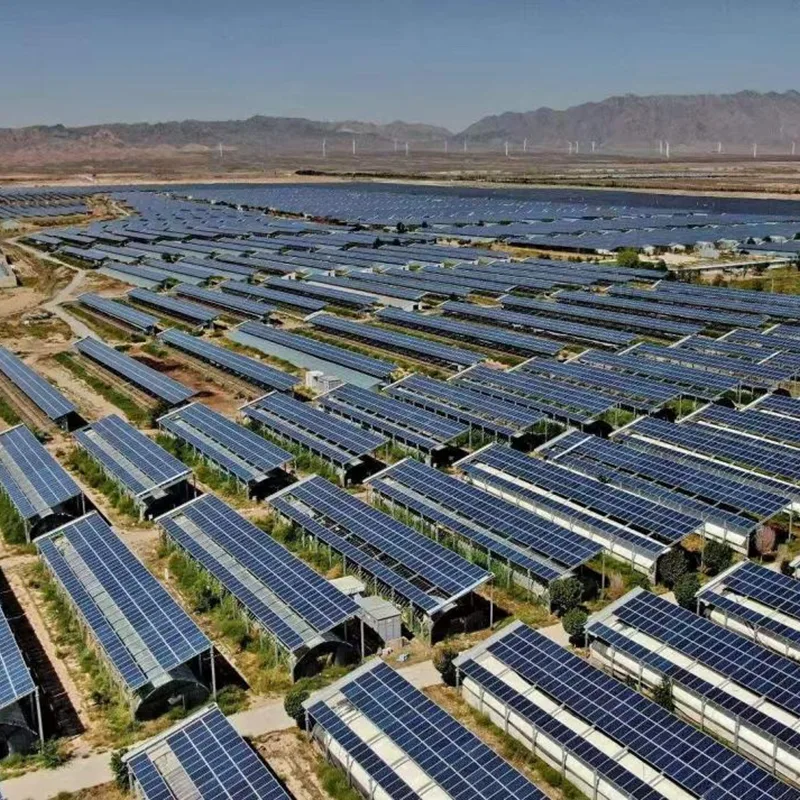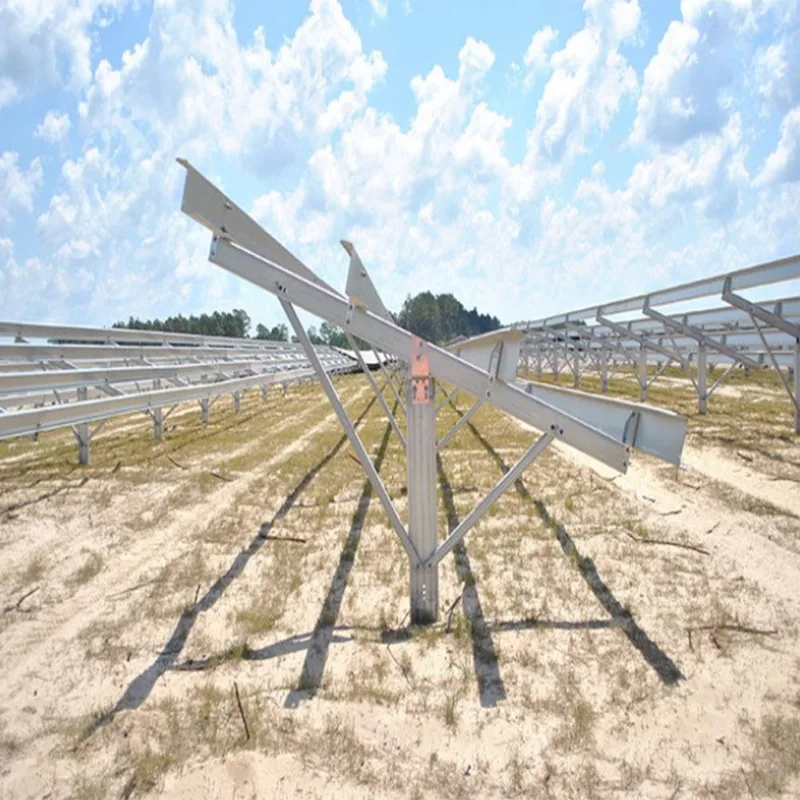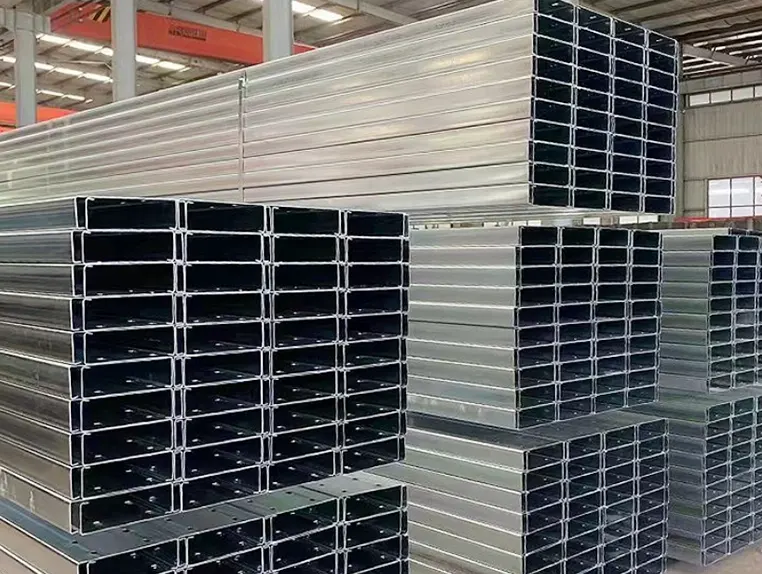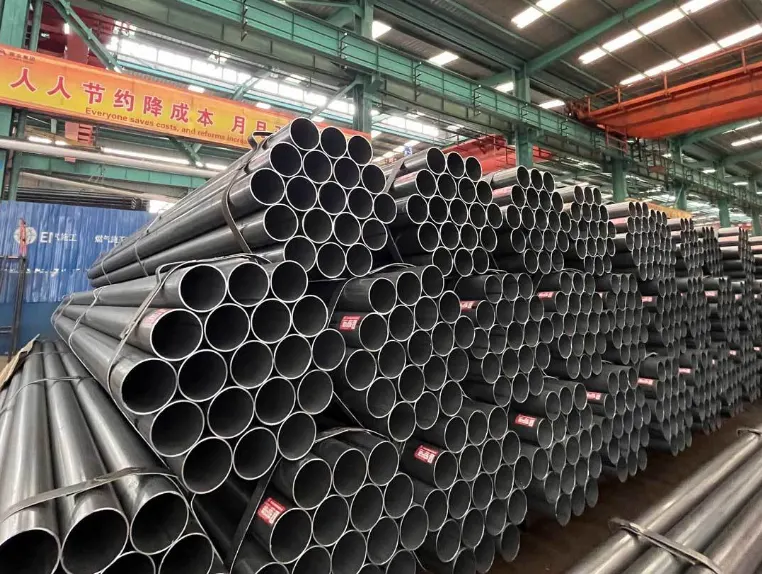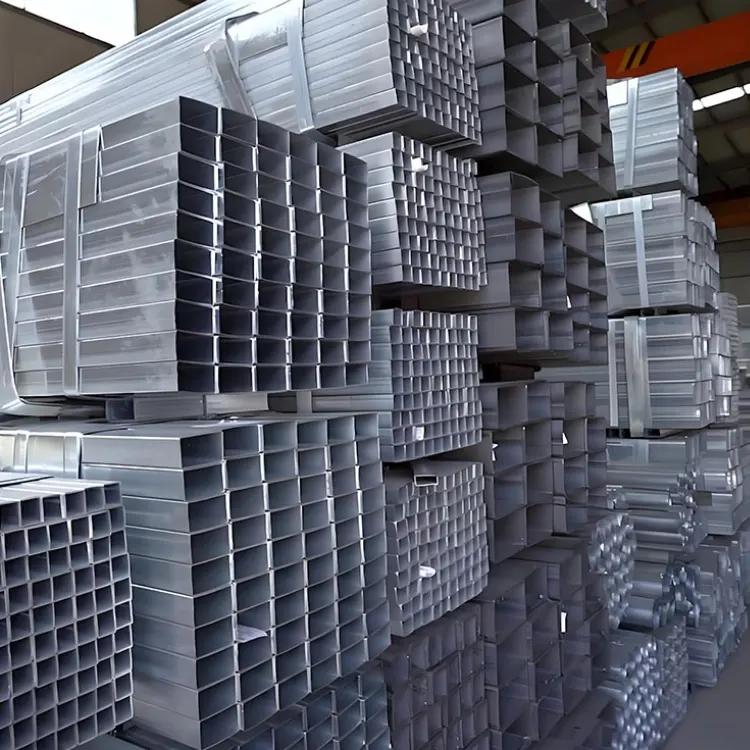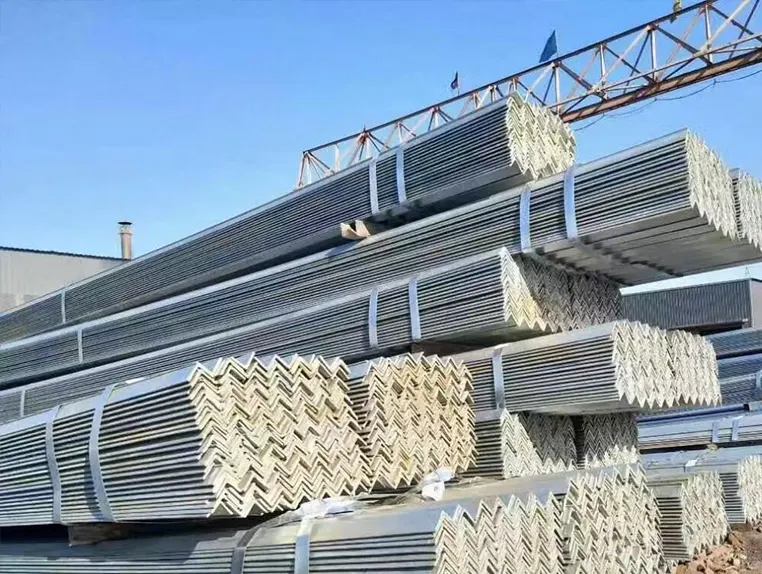
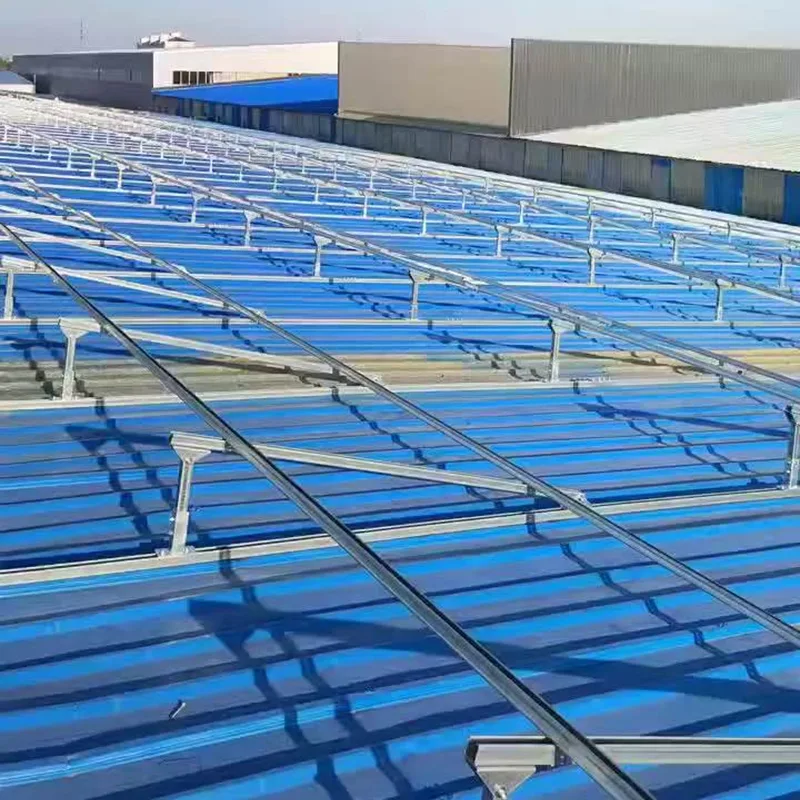
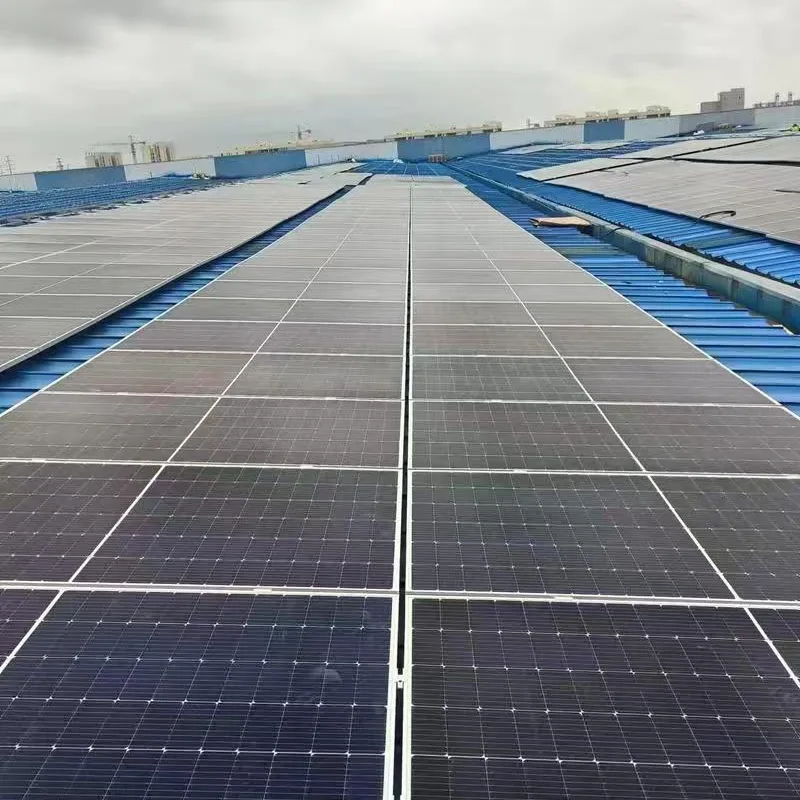
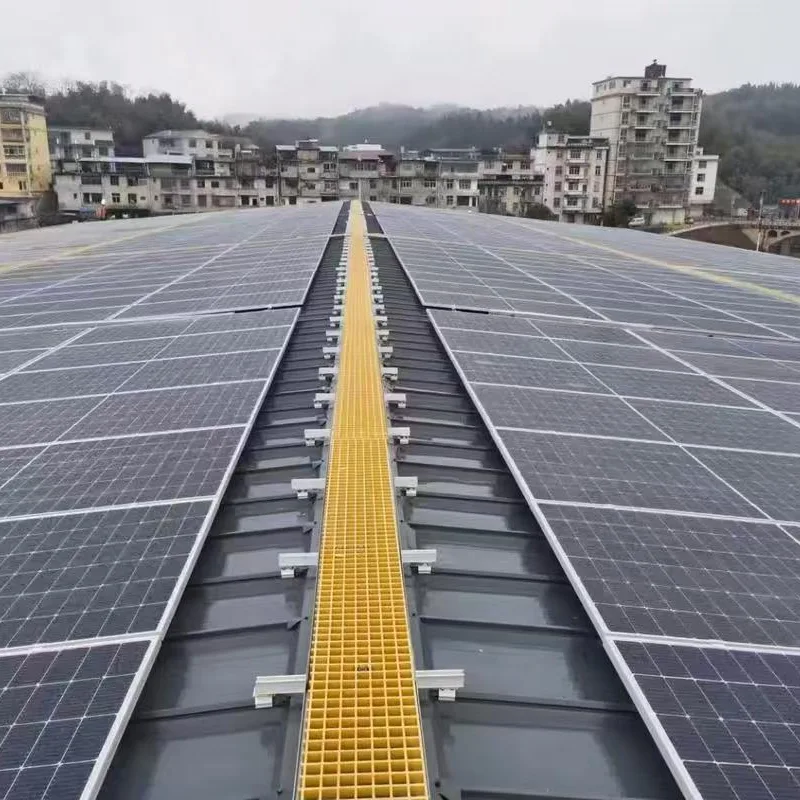
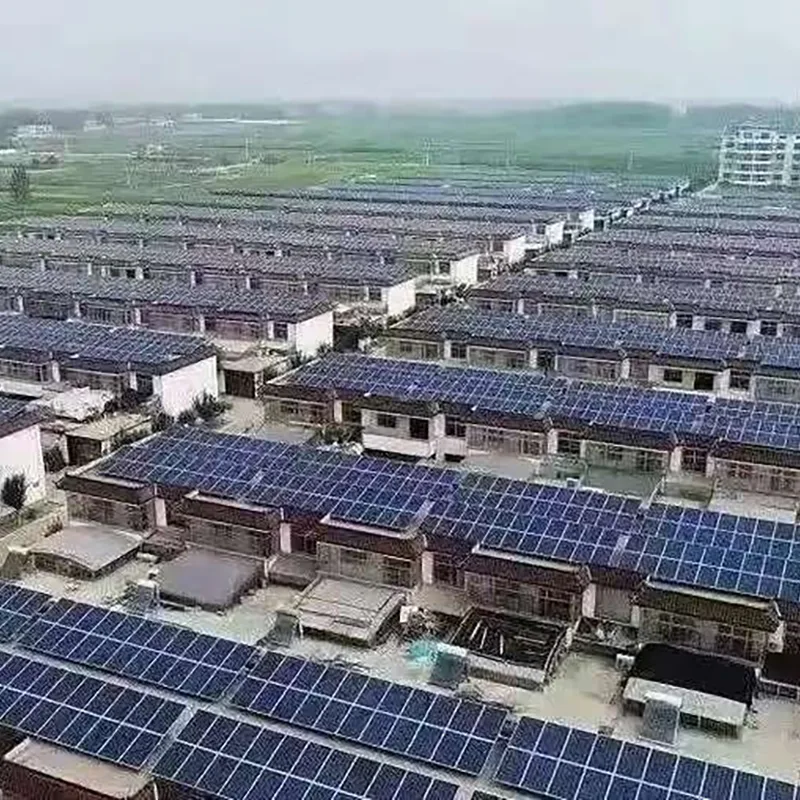
Ocynkowane ogniowo wsporniki montażowe do paneli słonecznych dostarczane przez Shixinda są przetwarzane przy użyciu procesu cynkowania ogniowego w wysokiej temperaturze. Grubość warstwy cynku jest jednolita i spełnia normy, a odporność na korozję jest doskonała. Odporność na mgłę solną jest znacznie lepsza niż w przypadku zwykłych produktów ocynkowanych. Można je dostosować do skomplikowanych i trudnych warunków pracy, takich jak obszary przybrzeżne o dużej wilgotności i tereny solno-alkaliczne. Wsporniki są połączone z łącznikami cynkowanymi ogniowo klasy 8,8, a ogólna skuteczność antykorozyjna jest ujednolicona, a konstrukcja jest stabilna i mocna. W porównaniu do wsporników ze stopu aluminium, ocynkowane ogniowo wsporniki fotowoltaiczne firmy Shixinda charakteryzują się wyjątkowo wysoką wydajnością kosztową. Cena za tonę wynosi tylko jedną trzecią ceny stopu aluminium, co pozwala na montaż o dużej rozpiętości i zmniejsza liczbę kolumn. Produkt jest wygodny w montażu i charakteryzuje się dużą trwałością, co znacznie obniża koszty budowy i eksploatacji elektrowni. Dzięki niezawodnej jakości i wyjątkowym korzyściom ekonomicznym jest szeroko stosowany w różnych projektach inżynierii fotowoltaicznej.
Silna odporność na korozję - Grubość warstwy cynku 55–85 μm, przyczepność osiąga stopień 0, odporność na korozję jest 2–3 razy większa niż w przypadku cynkowania na zimno, odpowiednia do różnych środowisk korozyjnych, takich jak obszary przybrzeżne, pustynne, przemysłowe itp.
Doskonałe właściwości mechaniczne - Wykonane z materiałów Q235/Q355, granica plastyczności 235–355 MPa, nośność Q355 jest o 30% większa niż Q235, jest odporna na wiatr i śnieg oraz trzęsienia ziemi, odpowiednia do dużych rozpiętości i obszarów o silnym wietrze.
Wysoka wydajność kosztowa - cena tony wynosi tylko 4500–6000 juanów, około 1/3 stopu aluminium, konstrukcja o dużej rozpiętości może zmniejszyć liczbę kolumn, a całkowity koszt cyklu życia jest najlepszy.
Długa żywotność - normalne użytkowanie przez ponad 25 lat, produkty wysokiej klasy wytrzymują do 30–50 lat, zsynchronizowane z żywotnością modułów fotowoltaicznych, bezobsługowe.
Łatwa instalacja — znormalizowane połączenie śrubowe z otworem, bez konieczności spawania na miejscu; specyfikacje wielu przekrojów (C41/C60/C80), długość można dostosować, wydajność konstrukcji jest wysoka.
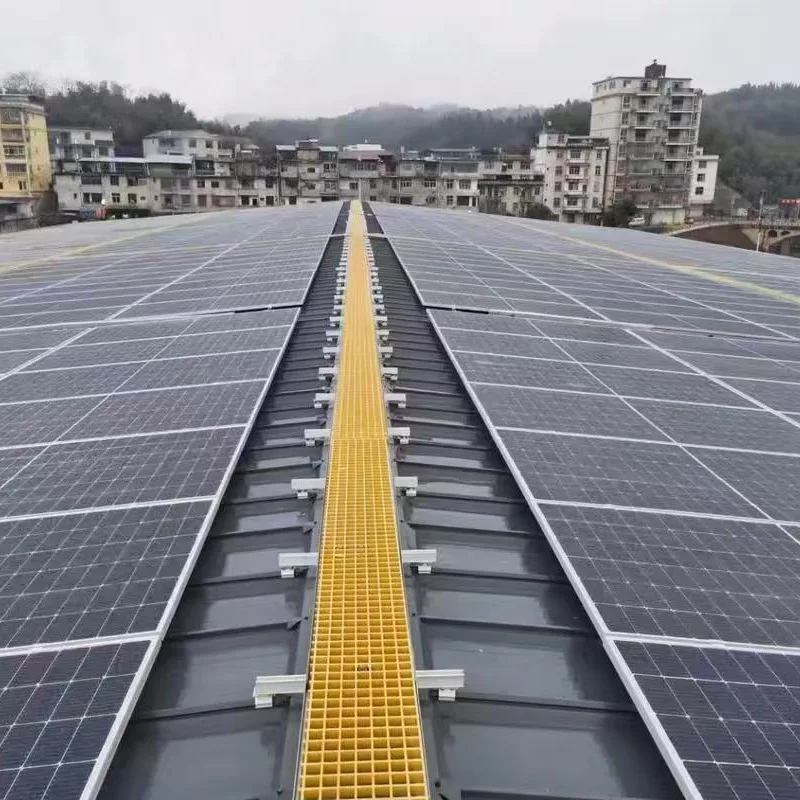
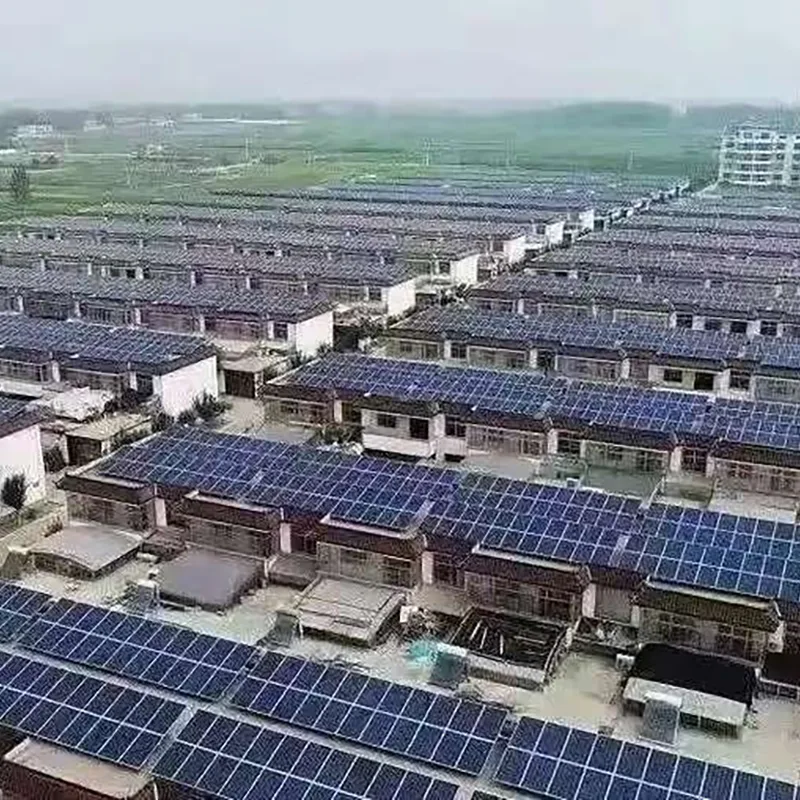
Szerokie zastosowanie scenariuszy - silna odporność na warunki atmosferyczne, odpowiednia dla wszystkich scenariuszy, takich jak pustynie, wybrzeża, obszary przemysłowe i szklarnie rolnicze, odporna na promienie ultrafioletowe, sole alkaliczne i wahania temperatury.
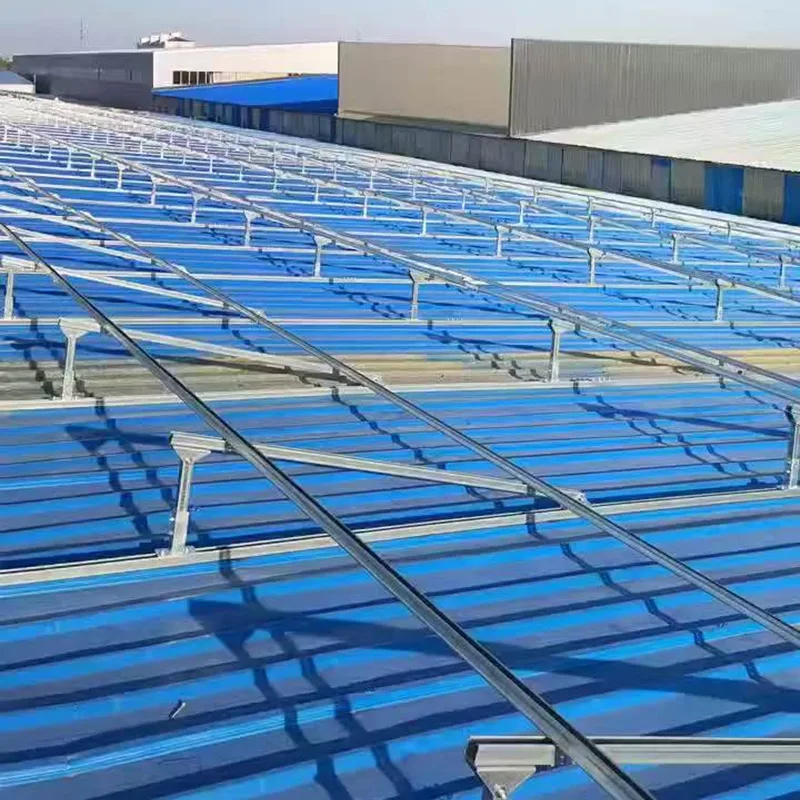
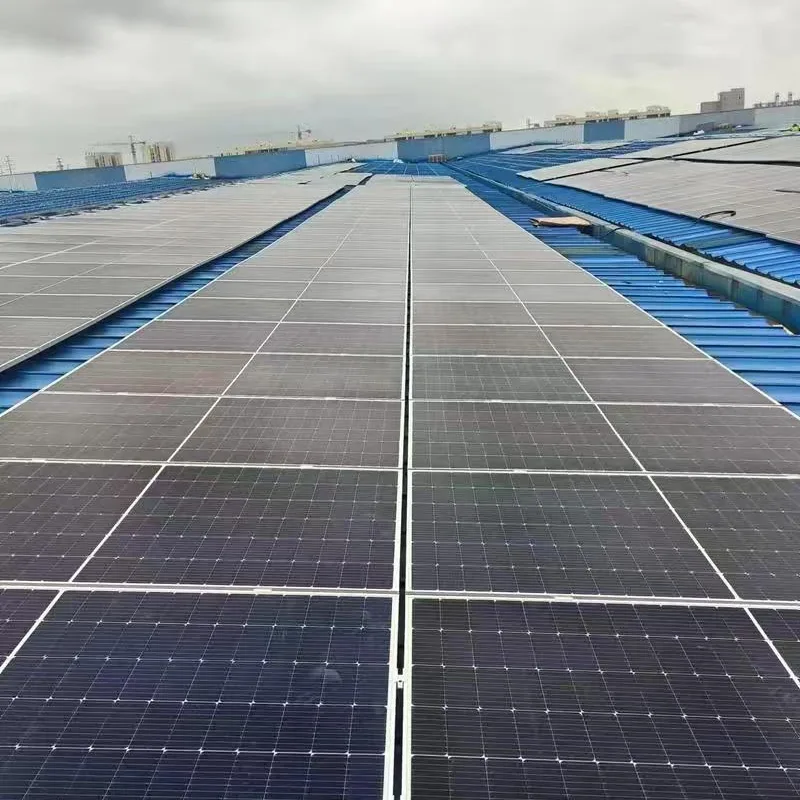
1. Specyfikacje instalacji i użytkowania: Podczas instalacji surowo zabrania się gwałtownego uderzania, cięcia lub szlifowania podpór, aby uniknąć uszkodzenia cynkowanej ogniowo warstwy ochronnej. Używaj jednakowo elementów złącznych ocynkowanych ogniowo klasy 8.8 i zabraniaj używania zwykłych śrub, aby zapobiec korozji elektrochemicznej. Ściśle przestrzegać norm rysunkowych dotyczących momentu dokręcania, aby uniknąć braków w instalacjach lub luźnego dokręcenia, zapewniając zrównoważony ogólny rozkład sił i stabilność konstrukcyjną podpór.
2.Codzienna kontrola i konserwacja: Regularnie sprawdzaj, czy elementy nośne nie uległy odkształceniu, złuszczaniu się powłoki i poluzowaniu śrub. Terminowo usuwaj nagromadzony kurz, gruz i pozostałości soli. Szczególnie w warunkach przybrzeżnych oraz w warunkach słono-alkalicznych należy zwiększyć częstotliwość inspekcji, aby ograniczyć erozję powodowaną przez substancje żrące.
3. Naprawy i wymagania zabronione: W przypadku uszkodzonych obszarów powłoki należy zastosować specjalne powłoki bogate w cynk w celu szybkiej naprawy, aby zapobiec rozprzestrzenianiu się rdzy. Zabrania się samodzielnego wiercenia otworów, spawania lub modyfikowania oryginalnej konstrukcji podpór. Po silnym wietrze, ulewnych deszczach lub obfitych opadach śniegu wymagane są specjalne przeglądy kluczowych elementów obciążonych, aby zapewnić długoterminową, bezpieczną, stabilną i trwałą pracę wsporników fotowoltaicznych.
Jak długi jest czas dostawy? W zależności od ilości produktów, dostawy rozpoczynają się zazwyczaj w ciągu około 5 dni.
Czy dostarczasz próbki? Czy jest bezpłatny czy płatny? Dostarczane są bezpłatne próbki, z wyłączeniem kosztów wysyłki.
Kontrola surowców — sprawdź zwoje ze stali konstrukcyjnej węglowej Q235/Q355 pod kątem zgodności z takimi parametrami, jak granica plastyczności, wytrzymałość na rozciąganie i grubość
Rozładunek i poziomowanie - Rozwiń zwój stali za pomocą maszyny rozładowczej i wypoziomuj go za pomocą prostownicy, aby wyeliminować naprężenia zwijające
Podawanie serwo + wykrawanie - Precyzyjne podawanie za pomocą serwomotoru i wykrawanie online otworów na śruby, otworów montażowych itp. z dużą dokładnością położenia otworów
Gięcie na zimno — walcowanie ciągłe z wieloma rolkami w celu stopniowego wyginania taśmy stalowej w kształt litery C, U itp. (np. specyfikacje C41, C60, C80)
Korekta i prostowanie - Wykonaj korektę wymiarową i prostowanie na uformowanych profilach
Cięcie na stałą długość - Cięcie na ustaloną długość piłą hydrauliczną lub latającą, z gładką krawędzią cięcia
Odtłuszczanie i usuwanie oleju - Namoczyć w zasadowym środku odtłuszczającym o temperaturze 50–60 ℃ na 10–15 minut, aby usunąć olej i brud z walcowania, przy czym standardem jest „film wodny nie pęka przez 30 sekund”
Mycie wodą (pierwszy raz) - Spłukać czystą wodą w celu usunięcia resztek środka odtłuszczającego
Mycie kwasem i usuwanie rdzy - Namoczyć w 15% roztworze H₂SO₄ (z inhibitorem korozji), aby rozpuścić tlenek powierzchni i rdzę, aż do odsłonięcia srebrnoszarej metalowej podstawy
Mycie wodą (drugi raz) - Spłukać czystą wodą w celu usunięcia kwasu i zanieczyszczeń
Zanurzenie w pomocniczym środku powłokowym - Zanurzenie w wodnym roztworze 15%–25% NH₄Cl + 2,5%–3,5% ZnCl₂ (w temperaturze 55–65℃, na 5–10 minut), tworząc na powierzchni cienką warstwę soli, która zapobiega rdzewieniu, poprawia zanurzenie w cynku i eliminuje brakujące powłoki
Suszenie i obróbka cieplna - Całkowicie osuszyć wilgoć powierzchni obrabianego przedmiotu, aby zapobiec rozpryskiwaniu się cynku podczas cynkowania ogniowego
Cynkowanie ogniowe - Zanurz przedmiot w stopionym cynku o temperaturze 440–460℃, przy czym cynk reaguje z bazą żelazną, tworząc dwuwarstwową strukturę antykorozyjną składającą się z warstwy stopu cynku i żelaza + warstwy czystego cynku, przy czym grubość warstwy cynku sięga 55–85μm
Sortowanie - Usuń nadmiar płynu cynkowego, grudki cynku i zadziory z powierzchni
Chłodzenie - Chłodzenie wodą lub chłodzenie powietrzem w celu zestalenia i stabilizacji warstwy cynku
Obróbka pasywacyjna – zanurzenie w roztworze pasywacyjnym w celu utworzenia filmu pasywacyjnego na powierzchni warstwy cynku, co dodatkowo poprawia odporność na korozję i ogranicza powstawanie białej rdzy
Płukanie + Suszenie - Spłukać czystą wodą i po zakończeniu obróbki powierzchni wysuszyć
Kontrola jakości - Sprawdź grubość warstwy cynku (≥55μm), przyczepność (test siatki 0 klasy), płaskość powierzchni, dokładność położenia otworu, tolerancję wielkości itp.
Pakowanie i przechowywanie - Pakuj i etykietuj kategorycznie, przechowuj do wysyłki
Adres
S213 Dystrykt Jinghai, miasto Tianjin, Chiny
Tel